


Profesionalus gamintojas PPR vamzdžių plastikinių ekstruderių PPR vamzdžių ekstruzijos gamybos mašina
Aprašymas
| Būklė: | Nauja | Miltelių būklė: | 380V/50HZ arba pritaikytas |
|---|---|---|---|
| Talpa: | 150-220 kg/h arba pritaikytas | Vamzdžių skersmenys: | 20-110 mm arba pritaikytas |
| Tinkamos medžiagos: | HDPE PPR LDPE LLDPE | ||
| Paryškinti: |
Plastikinių PPR vamzdžių gamybos linija 20 mm,PPR vamzdžių gamybos linija 110 mm,110 mm PPR vamzdžių ekstruderio mašina |
||
Plastikinių PPR vamzdžių ekstruderio mašinų gamybos linija
Gamybos srautas:
Žaliavos + spalvų pagrindinis mišinys → maišymas → vakuuminis padavimas → žaliavų džiovinimas → vieno sraigtinis ekstruderis → spalvotas vielos ekstruderis → spiralinė forma → dydžio įvorė → purškiamas vakuuminis formavimo dėžė → purškiamas aušinimo vandens bakas → purškimo kodavimo mašina → bėgių traukos mašina → gatavo produkto patikrinimas ir pakavimas.
Kaip išspręsti problemas, iškilusias gaminant PPR vamzdžius
1. Nudegimo žymės ant vamzdelio paviršiaus gali atsirasti dėl per didelės kūno ar nosies temperatūros; Mašinos galvutė ir filtras nėra kruopščiai išvalyti; Priemaišos granuliuotoje medžiagoje; Prastas žaliavų terminis stabilumas arba nepakankamas terminio stabilumo dozavimas; Temperatūros reguliavimo prietaisas veikia netinkamai.
2. Juodos juostelės ant vamzdžio paviršiaus gali atsirasti dėl aukštos galvutės temperatūros ir filtro, kuris nebuvo kruopščiai išvalytas.
3. Blizgesio trūkumas vamzdžio paviršiuje gali būti dėl žemos arba aukštos pelėsių temperatūros.
4. Vamzdžio paviršiaus raukšlės gali atsirasti dėl netolygios temperatūros aplink pelėsį; Aušinimo vanduo per karštas; Trauka per lėta.
5. Vamzdžio vidinės sienelės šiurkštumas gali atsirasti dėl žemos šerdies strypo temperatūros; kūno temperatūra per žema; Sraigto temperatūra per aukšta.
6. Įtrūkimai ant vidinės vamzdžio sienelės gali atsirasti dėl medžiagoje esančių priemaišų; Šerdies strypo temperatūra per žema; Žema kūno temperatūra; Traukos greitis per didelis.
7. Vamzdžio vidinėje sienelėje gali būti nelygumai, dėl kurių varžto temperatūra gali būti per aukšta; Sraigto sukimosi greitis per didelis.
8. Ant vidinės vamzdžio sienelės gali būti burbuliukų, kurie galėjo sudrėkti.
9. Dėl netolygaus vamzdžio sienelės storio žiočių formos ir šerdies formos gali nesutapti; Netolygi galvos temperatūra; Nestabili trauka; Suslėgtas oras nestabilus.
10. Vamzdžių lenkimas gali sukelti netolygų sienelės storį; Netolygi temperatūra aplink mašinos galvutę; Mašinos galvutės aušinimo griovelis ir traukos pjovimo centras nesutampa; Abiejuose aušinimo griovelio galuose esančios skylės nėra koncentrinės.
11. Produktas gali tapti trapus dėl nepakankamos kūno plastifikacijos; Sraigto sukimosi greitis per didelis; Galvos temperatūra per žema; Dervos klampumas yra per didelis.
12. Didelis išilginis arba skersinis vamzdžio susitraukimas gali sukelti didelį radialinį skirtumą tarp matmenų įvorės skersmens ir matricos vidinio skersmens (skersinio); Traukos greitis per didelis (išilginis).
13. Staigus lėtas iškrovimas gali sukelti aukštą temperatūrą sraigtinio padavimo skyriuje; Vandens patekimas į fiuzeliažą; Lydalo slėgis mašinos galvutėje yra mažas.
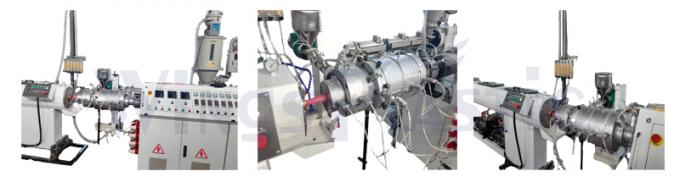
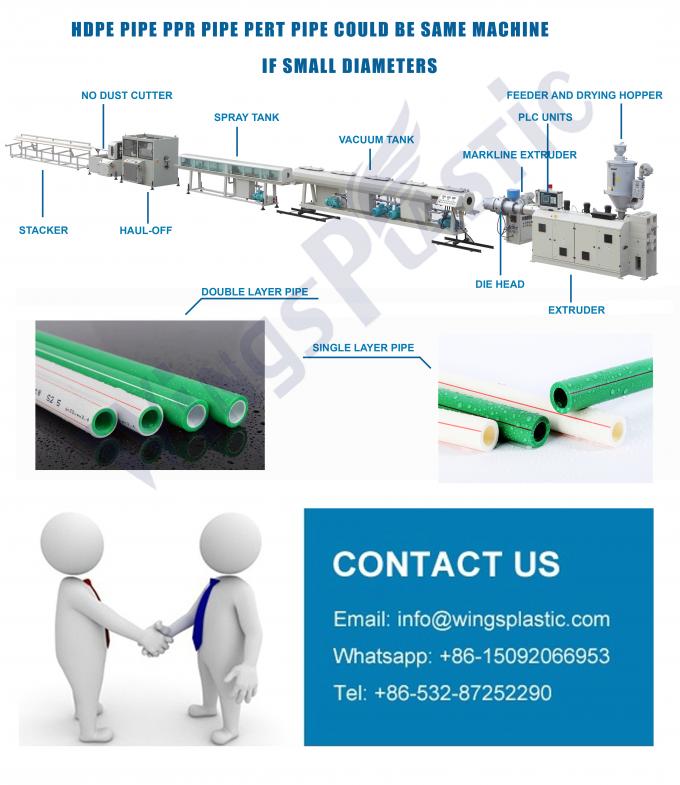
Pagrindinė mašinų informacija
| Ekstruderio dydis | Pagrindinis variklis | Maksimali talpa | Vamzdžio skersmuo |
| 65/33 | 37kw | 150 kg/val | 16-63 mm |
| 65/33-H | 45kw | 180 kg/val | 16-63 mm |
| 65/33-H | 55kw | 200 kg/val | 20-110 mm |
Žyma:LLDPE plastikinių vamzdžių gamybos linija, PLC PPR plastikinių vamzdžių gamybos linija, LDPE LLDPE PPR vamzdžių gamybos linija
Kontaktiniai duomenys
QINGDAO WINGS PLASTIC TECHNOLOGY CO.,LTD
Kontaktinis asmuo:Ponas Vangas
Tel:+86 15092066953
Faksas:532-87252290
Techniniai parametrai:
|
Mašinos tipas |
Ekstruderio tipas |
Vamzdžio skersmuo OD |
Maksimali išvestis |
|
PPR-63 |
SJ70/32-37kw |
16-63 mm |
140 kg/val |
|
PPR-110 |
SJ65/33-55kw |
20-110 mm |
180 kg/val |
Populiarus Žymos: ppr vamzdžių gamybos mašina, Kinijos ppr vamzdžių gamybos mašinų gamintojai, tiekėjai, gamykla


